
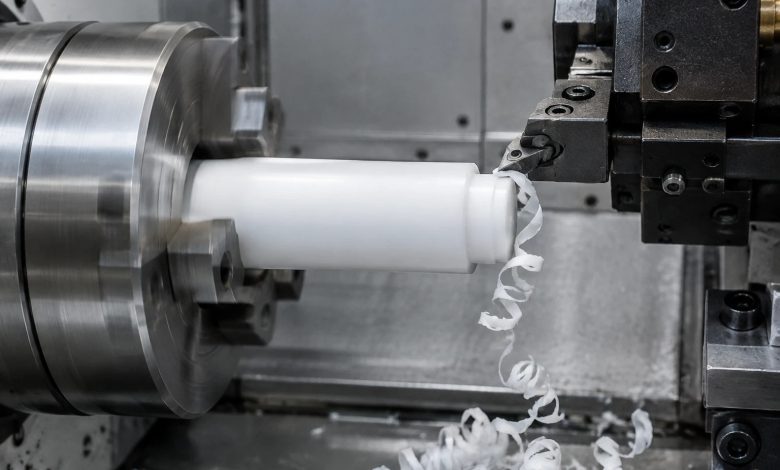
با گسترش روزافزون کاربرد پلاستیک های مهندسی در ساخت قطعات دقیق مکانیکی، آب بندی های صنعتی و تجهیزات دوار، فرآیندهای براده برداری از این متریال به یک بخش اساسی در کارگاه های تراشکاری CNC و منوال تبدیل شده است. بسیاری از اپراتورها و ماشین کاران با متدها و تجربیات به دست آمده از براده برداری فلزات مانند فولاد، چدن و آلومینیوم به سراغ پلاستیک های صنعتی می روند؛ در حالی که رفتار فیزیکی و ترمودینامیکی پلیمرها تفاوتی بنیادین با فلزات دارد. متریال هایی نظیر تفلون نسوز PTFE و پلی آمید نایلون صنعتی ویژگی های منحصر به فردی مانند هدایت حرارتی بسیار ضعیف، ضریب انبساط حرارتی بالا و مدول الاستیسیته پایین دارند که نادیده گرفتن آن ها منجر به دفرمگی، تغییر ابعاد، ذوب سطحی و تابیدگی قطعه کار می شود.
دستیابی به تلورانس های صدم میلی متری و سطحی صیقلی در ماشین کاری پلیمرهای مهندسی نیازمند درک دینامیک حرارتی، انتخاب هندسه مناسب ابزار برش، زاویه براده برداری صحیح و پارامترهای کنترل تنش است. در این مقاله به بررسی جامع اصول فنی تراشکاری پلیمرها، مقایسه رفتار ماشین کاری تفلون و نایلون صنعتی و ارائه راهکارهای عملی برای مهار خطاها می پردازیم.
تفاوت بنیادین ماشین کاری پلیمرهای صنعتی با فلزات
پلیمرهای مهندسی در مقایسه با فلزات رفتار تغییر شکلی متفاوتی در برابر لبه برشی از خود نشان می دهند. مهم ترین عواملی که باید در فرآیند براده برداری لحاظ شوند عبارتند از:
۱. هدایت حرارتی بسیار ضعیف (Thermal Conductivity)
فلزات به دلیل رسانایی گرمایی بالا، بخش عمده حرارت ناشی از برش را از طریق قطعه کار و براده ها پخش می کنند؛ اما پلیمرها عایق حرارتی هستند. حرارت موضعی در نقطه تماس لبه اینسرت با قطعه انباشته می شود و چنانچه خنک کاری نشود، پلاستیک نرم شده یا ذوب می گردد و براده ها به ابزار می چسبند.
۲. ضریب انبساط حرارتی فوق العاده بالا
پلیمرها هنگام گرم شدن تا ۱۰ برابر بیشتر از فولاد منبسط می شوند. اگر قطعه حین تراشکاری داغ شود و به سایز نقشه برسد، پس از سرد شدن منقبض شده و قطر آن از تلورانس تعیین شده کوچکتر خواهد شد. اندازه گیری نهایی باید همواره در دمای تعادل محیطی انجام گیرد.
۳. مدول الاستیسیته پایین و تغییر شکل الاستیک
پلاستیک ها در برابر فشار فک های سه نظام یا ابزار برش خم می شوند. اگر عمق برش یا نیروی فشاری ابزار زیاد باشد، قطعه به جای براده برداری پس می زند و پس از عبور ابزار، به دلیل بازگشت فنری (Spring-Back) خطای قطر ایجاد می کند.

اصول و نکات تخصصی در تراشکاری تفلون نسوز PTFE
تفلون پلیمری به شدت نرم با خاصیت تغییر شکل پلاستیک، نقطه تسلیم پایین و لغزندگی استثنایی است. برای تراش بی نقص شفت و لوله تفلون باید به این نکات توجه شود:
۱. هندسه ابزار برش
از تیغه های فولادی تندبر (HSS) با لبه های بسیار تیز یا اینسرت های کاربایدی صیقلی ویژه آلومینیوم (گرید K بدون روکش) با زاویه براده برداری مثبت و تند (بین ۱۰ تا ۳۰ درجه) و زاویه آزاد (Clearance Angle) حدود ۱۰ تا ۱۵ درجه استفاده شود. لبه های پخ دار فلزکاری باعث مالش و فشرده شدن تفلون می شوند.
۲. مهار انعطاف پذیری قطعه کار
تفلون مدول پایینی دارد و بستن محکم آن در سه نظام باعث دو پهن شدن قطعه می شود. توصیه می شود از کلت های فشنگی (Collet) یا رینگ های واسط نرم برای تقسیم فشار گیره استفاده شود. برای شفت های بلند، بهره گیری از مرغک دوار جهت جلوگیری از تاب برداشتن الزامی است.
۳. پارامترهای برشی و تخلیه براده
سرعت برشی تفلون می تواند بسیار بالا باشد (۲۰۰ تا ۵۰۰ متر بر دقیقه)؛ اما نرخ پیشروی (Feed Rate) باید متوسط تا کم تنظیم شود تا سطح موج دار نشود. براده های تفلون به صورت رشته های بلند و پیوسته جدا می شوند که باید بلافاصله با باد یا کشنده براده از دور قطعه کار پاک شوند تا به دور قطعه نپیچند.
اصول و نکات تخصصی در تراشکاری پلی آمید نایلون صنعتی
پلی آمید ماده ای سخت تر، چقرمه تر و نیمه کریستالی است که استحکام سایشی بالایی دارد. تراشکاری این متریال تفاوت هایی با تفلون دارد:
۱. کنترل حرارت و روش های خنک کاری
به دلیل نقطه ذوب مشخص پلی آمید، خنک کاری یک ضرورت مطلق است. استفاده از جریان مداوم هوای فشرده یا مایع خنک کننده محلول در آب (آب صابون بدون مواد افزودنی واکنش دهنده با پلیمر) مانع از ایجاد سوختگی و تابیدگی قطعه می شود.
۲. استراتژی سوراخ کاری مرکزی و تخلیه براده
هنگام مته کاری مرکزی میلگرد پلی آمید، به دلیل اصطکاک بالا، مته داغ شده و در داخل قطعه گیر می کند. باید از مته های زاویه تند با شیار براده عمیق استفاده شود، مته به صورت مکرر عقب کشیده شود (Peck Drilling) تا براده ها تخلیه شوند و عملیات در چند مرحله با افزایش قطر تدریجی پیش برود.
۳. در نظر گرفتن خاصیت رطوبت پذیری پلی آمید
پلی آمید در طول زمان درصدی از رطوبت هوا را جذب می کند که می تواند ابعاد قطعه نهایی را در حد صدم تا دهم میلی متر متورم سازد. برای قطعات با دقت فوق العاده بالا، قطعه خام باید قبل از عملیات پرداخت پایانی در محیط کارگاه تثبیت شود.
تراشکاران و فعالان حوزه ساخت قطعات ضد سایش جهت بررسی تنوع مقاطع و اطلاع از قیمت میلگرد پلی آمید می توانند از مشاوره های تیم فنی پارت پلیمر استفاده نمایند.
جدول پارامترهای پیشنهادی ماشین کاری تفلون و پلی آمید
| شاخص ماشین کاری | تفلون نسوز PTFE خالص | پلی آمید کست نایلون PA6 |
|---|---|---|
| زاویه براده برداری ابزار (Rake Angle) | ۱۵ تا ۳۰ درجه مثبت | ۵ تا ۱۵ درجه مثبت |
| زاویه آزاد ابزار (Clearance Angle) | ۱۰ تا ۱۵ درجه | ۱۰ تا ۱۲ درجه |
| سرعت برشی پیشنهادی (متر بر دقیقه) | ۲۵۰ تا ۵۰۰ | ۱۵۰ تا ۳۵۰ |
| نرخ پیشروی پرداخت (میلی متر بر دور) | ۰.۰۵ تا ۰.۱۵ | ۰.۰۸ تا ۰.۲۰ |
| ماده خنک کننده بهینه | هوای فشرده خشک | آب صابون رقیق یا هوای خنک |
| سختی و شکنندگی ماده اولیه | بسیار نرم و ارتجاعی | صلب، سخت و چقرمه |
خطاهای متداول در ماشین کاری پلیمرها و راه حل رفع آن ها
- مخروطی شدن قطعات بلند: ناشی از انحراف الاستیک قطعه در برابر فشار ابزار؛ راه حل: کاهش عمق بار برداری، استفاده از ابزار بسیار تیزتر و مهار با لینت یا مرغک.
- ابعاد قطعه پس از باز شدن از سه نظام تغییر می کند: ناشی از بسته شدن بیش از حد فک ها و دفرمگی موضعی؛ راه حل: کاهش فشار سه نظام هیدرولیک و استفاده از فک های نرم متناسب با قطر قطعه.
- کدر شدن یا زبری بیش از حد سطح تراش: ناشی از کندی نوک الماسه و مالیده شدن به جای برش؛ راه حل: تعویض اینسرت به گریدهای صیقلی مخصوص پلاستیک و افزایش سرعت چرخش.
- ترک خوردن مغز کار حین سوراخ کاری: ناشی از تمرکز تنش حرارتی در مرکز میلگرد؛ راه حل: خنک کاری مستقیم با مایع و مته کاری پله ای با دور مناسب.

تامین متریال با کیفیت و بدون تنش از پارت پلیمر
کیفیت شفت یا ورق اولیه، تعیین کننده ترین پارامتر در فرآیند ماشین کاری بدون دردسر است. قطعاتی که با متریال ناخالص، بازیافتی یا بدون فرآیند تنش زدایی (Annealing) اکسترود شده اند، بلافاصله پس از تراشیدن یک طرف شفت دچار انحراف محوری و خمش می شوند. شرکت پارت پلیمر در قلب بازار صنعتی تهران (خیابان امیرکبیر، ناظم الاطباء شمالی)، با سال ها تخصص در واردات و پخش مستقیم میلگردها و ورق تفلون نسوز، پلی آمید، پلی یورتان و POM با ساختار عاری از مک و حفره، ضامن دقت براده برداری در پروژه های حساس مهندسی است.
سوالات متداول
آیا می توان برای ماشین کاری تفلون و پلی آمید از ابزارهای تراشکاری فولاد استفاده کرد؟
خیر، ابزارهایی که برای فولاد طراحی شده اند زوایای برشی کندتری دارند و براده شکن های آن ها متناسب با فلز است که روی پلاستیک منجر به جمع شدن ماده، اصطکاک بالا و اعوجاج سطحی می شود.
بهترین روش برای پلیسه گیری لبه های قطعات پلیمری چیست؟
استفاده از تیغه های پلیسه گیر دستی با زاویه چرخان یا سمباده های بسیار نرم بهترین گزینه است؛ در تفلون می توان از تیغ جراحی تیز نیز استفاده نمود.
گرید های تفلون تقویت شده با کربن یا برنز چگونه تراشیده می شوند؟
تفلون های تقویت شده ساینده تر از تفلون معمولی هستند؛ برای این گریدها باید حتما از اینسرت های کاربایدی با مقاومت سایشی بالا یا الماس های PCD استفاده کرد و سرعت دوران را کمی کاهش داد تا لبه ابزار خورده نشود.